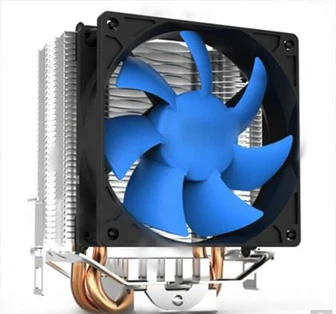
Schweißstrahler und seine Prozesseinführung
Schweißstrahler ist ein Wärmeableitungsprodukt, das mit dem Schweißprozess als Hauptprozess hergestellt wird.
Nach mehr als zehn Jahren Entwicklungszeit hat sich das Löten von Heizkörpern vom Löten als Hauptprozess in den Anfängen zum Löten als Hauptprozess für diese Art von Heizkörpern entwickelt. Löten wird traditionell auch als Löten bezeichnet. Dieser geschweißte Kühlertyp verbindet die beiden Teile der Bodenplatte und der Kühlerlamellen durch Schweißen. Der Lötprozess ist weit verbreitet. Solange die Oberfläche lötbar ist und einer bestimmten Temperatur standhält, kann sie gelötet werden. Die am häufigsten verwendeten Materialien zum Schweißen von Heizkörpern sind hauptsächlich Kupfer und Aluminium.
Aus einer umfassenden Betrachtung von Kosten, Struktur, Leistung, Wärmeübertragung und Kosten werden Kupfer und Aluminium am häufigsten verwendet. Vom Schweißen der Bodenplatte und der Kühlrippen des Kühlers, der Kombination der beiden am häufigsten verwendeten Materialien Kupfer und Aluminium, nach der Schweißkombinationsmethode kann es in die folgenden vier Kategorien unterteilt werden:
Die erste Art, zusammengeschweißte Aluminiumlamellen + Aluminiumbodenplatte, kann einen komplett aus Aluminium geschweißten Kühler bilden. Der ganz aus Aluminium geschweißte Kühler hat mehrere Eigenschaften: (1) hohe Zahndichte; (2) Gewicht der Heizkörperleuchte. Darüber hinaus wurde auch seine Wärmeableitungswirkung verbessert, da die Wärmeableitungswirkung des Strahlers unter bestimmten Arbeitsbedingungen proportional zur Wärmeableitungsfläche ist. Je größer die Wärmeableitungsfläche ist, desto besser ist die Wärmeableitungswirkung. Daher wird die Dichte der Zähne erhöht, wodurch die Wärmeableitungsfläche vergrößert wird, so dass ihre Wärmeableitungswirkung verbessert wird.
In der zweiten Kategorie werden eine Kupfergrundplatte + Kupferlamellen zusammengeschweißt, um einen reinen Kupferstrahler zu bilden. Der K-Wert von Kupfer's Wärmeleitfähigkeit ist mehr als doppelt so hoch wie der von Aluminium, sodass seine Wärmeübertragungsleistung besser ist. Bei dem mit Aluminium schwer zu lösenden Wärmeableitungsproblem können Sie Kupfer verwenden, um es zu lösen. Reine Kupferstrahler haben jedoch einige Nachteile. Beispielsweise ist die Härte von Kupfer relativ gering, das Gewicht von Kupfer schwerer, die Dichte mehr als doppelt so hoch wie die von Aluminium und der Preis mehr als doppelt so hoch wie die von Aluminium.
Die dritte Art, die Kupfergrundplatte mit Aluminiumrippen +, kann in einen geschweißten Kühler aus Kupfergrundplatte und Aluminiumritzel geschweißt werden. Die Besonderheit dieses Heizkörpertyps besteht darin, dass er die gute Wärmeübertragung und Temperaturgleichmäßigkeit von Kupfer sowie das geringe Gewicht von Aluminium und die relativen Kosten berücksichtigt. Der Vorteil ist eine geringere und bessere Haftfestigkeit.
Der vierte Typ verwendet Kupferrippen auf Aluminiumbasis +, die das Problem der feineren Verarbeitung auf dem Boden lösen können, und die verarbeiteten Produkte haben eine relativ höhere strukturelle Festigkeit.
Neben der freien Kombination der Schweißverfahren gibt es auch viele verschiedene Formen von Schweißradiatoren an den Lamellen. Die gebräuchlichsten Verfahren sind hauptsächlich die folgenden drei:
Eine Art wird Orgelstück genannt. Die Verarbeitungstechnologie dieser Art von Flosse besteht darin, ein Stück Metallband (Kupfer oder Aluminium) durch eine automatisch eingestellte Vorrichtung hin und her zu falten. Es kann lang gefaltet und je nach Bedarf geschnitten werden. Eine Art Stapelstruktur wie die Große Mauer. Die Besonderheit dieser Art von Orgelstück besteht darin, dass nach dem Anschweißen der Bodenplatte der gesamte Kühlkörper ein Ganzes ist, aneinander stößt, leichter ist und eine gewisse strukturelle Festigkeit hat, daher wird er in der Anwendung oft verwendet, wenn es Gewichtsanforderungen und häufige Kontaktwechsel. (zB oft eingesteckt) am Kühler, zB vertikale Stecker Standard-Chassis.
Die andere wird als Einfachfaltung bezeichnet. Bei dieser Art von Produkt wird jeder Zahn separat ausgestanzt und dann wird die untere Fläche schräg gefaltet, um ein&Quot;L&Quot; Form oder ohne Falten. Je nach Anforderungen kann es vollständig geschlossen oder halb geschlossen sein. Diese Art des Handwerks eignet sich besonders für diese Art von Produkten, die sortenrein, kleine Chargen, schnelle Herstellung und niedrige Kosten in der Anfangsphase sind.
Die dritte Art wird Schnappbefestigung genannt. Dieses Herstellungsverfahren besteht darin, während des Stanzens einzeln auszustanzen. Nach dem Stanzen wird automatisch ein Verbindungselement hinzugefügt. Nachdem das Stanzen abgeschlossen ist, wird eine Kombination von Kühlkörpern gebildet, etwa in der Mitte. Durch den Reißverschluss wird es zu einer kompletten Kombination hochgezogen, so dass es in großem Maßstab hergestellt wird, die Schweißeffizienz sehr hoch ist und die Kosten relativ gering sind. Da jedoch eine Form hergestellt werden muss, sind die Kosten in der frühen Phase der Testproduktion relativ hoch und der Zyklus lang.